Vos pièces métalliques complexes souffrent-elles de corrosion précoce dans les zones inaccessibles au pistolet ? La peinture cataphorèse résout ce problème par une immersion totale couplée à une électrodéposition cationique pour une couverture intégrale et millimétrée. Découvrez comment ce procédé industriel garantit une protection anticorrosion supérieure et une finition uniforme, même sur les filetages les plus fins.
- Comprendre le principe de la peinture cataphorèse
- Parcours d’une pièce dans la ligne de traitement
- Performance anticorrosion et géométries complexes
- Rigueur de la maintenance des bains industriels
- Synergie avec les finitions et limites techniques
- Optimisation de la conception pour le traitement
Comprendre le principe de la peinture cataphorèse
Pour saisir l’efficacité redoutable de ce traitement industriel, il faut d’abord regarder sous le capot de sa chimie et comprendre comment les ions dictent leur loi au métal.
Mécanisme de l’électrodéposition cationique
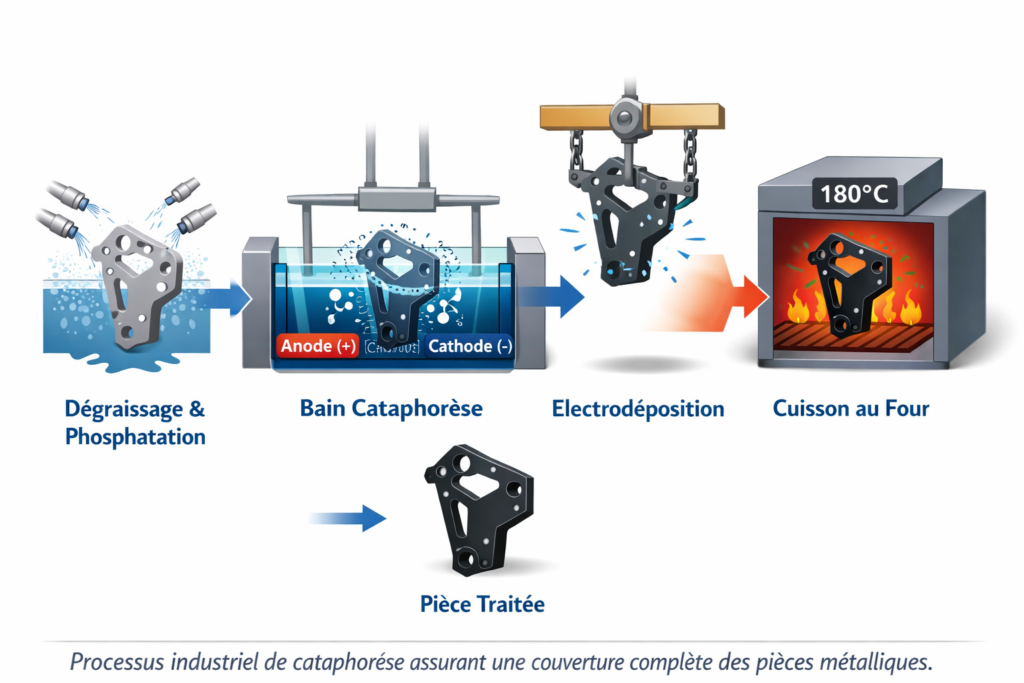
La pièce métallique devient une cathode négative plongée dans un bain électrolytique. Une anode positive complète le circuit électrique. Le courant continu crée alors l’attraction nécessaire entre les éléments.
Les particules de peinture, chargées positivement, migrent activement vers le métal immergé. Elles se fixent fermement sur toute la surface. Le dépôt devient ainsi parfaitement solidaire du support.
Le mélange utilisé est une solution hydrosoluble à base d’eau. Cette composition est écologique et très fluide. Elle permet une pénétration totale dans les structures.
Une fois déposée, la couche de peinture devient isolante. Le film initial bloque alors le passage du courant. Cela stabilise naturellement l’épaisseur du revêtement.
Influence de la tension sur le dépôt
Le contrôle de l’épaisseur passe par un réglage électrique rigoureux. Plus la tension est forte, plus la couche s’épaissit. On ajuste les volts selon les besoins. C’est une précision chirurgicale.
Le phénomène de saturation protège les zones déjà couvertes. Une fois isolée, la zone ne reçoit plus de peinture. Le courant cherche alors les parties encore nues du métal.
Une intensité maîtrisée garantit un film compact et dense. Cela évite les porosités dans la protection finale. La barrière contre la corrosion gagne ainsi en fiabilité et en durabilité.
Avantage du bain d’immersion totale
L’immersion surpasse largement la pulvérisation classique. Le pistolet rate souvent les recoins sombres ou les cavités. Le bain, lui, ne laisse aucune chance au vide ou à l’oubli.
Chaque millimètre carré est mouillé par la solution lors du trempage. Le contact direct avec l’intégralité du métal est garanti. La protection est donc parfaitement uniforme, même sur les arêtes vives.
Le rendement d’application est proche de la perfection mathématique. Il n’y a quasiment aucune perte de produit grâce au recyclage. C’est une méthode aussi économique que performant pour l’industrie.
- Zéro perte de peinture
- Couverture à 100% des surfaces
- Absence de coulures
- Automatisation facilitée
Parcours d’une pièce dans la ligne de traitement
Mais la magie de l’électricité ne suffit pas, car tout repose sur une préparation méticuleuse en amont.
Importance du dégraissage et du phosphatage
Le nettoyage chimique enchaîne dégraissage alcalin et rinçages intensifs. On élimine ainsi les huiles et les graisses d’usinage. La surface doit être totalement saine pour la suite.
La phosphatation crée ensuite une couche cristalline protectrice. Ces cristaux assurent l’accroche chimique du revêtement sur le métal. Sans cela, la peinture pourrait peler. C’est le socle de la durabilité.
Un rinçage final à l’eau déminéralisée est requis. Cela stoppe toute réaction parasite indésirable.
La pureté absolue est ici la règle d’or. La moindre impureté ruinerait l’adhérence finale.
Immersion et transfert des particules
Le temps de séjour en cuve est très court. Quelques minutes suffisent pour une dépose complète. Le timing est géré par automate pour plus de précision.
Le système d’ultrafiltration récupère les particules de peinture en suspension. Il permet de récupérer l’excès de peinture. Le recyclage est ainsi quasi total en circuit fermé.
L’agitation constante du bain est une priorité technique. Le bain doit rester homogène en permanence. On évite ainsi les dépôts au fond.
Des pompes puissantes assurent ce brassage vital. Elles brassent des milliers de litres chaque heure sans interruption.
Cuisson et polymérisation finale
Le passage au four définit la solidité du revêtement. Le four monte souvent entre 160 et 200 degrés. La chaleur déclenche la réaction chimique nécessaire.
La résine se transforme alors radicalement sous la chaleur. Le film se tend et durcit. Il devient une barrière physique impénétrable et solide.
Le refroidissement est ensuite piloté avec une grande finesse. On évite les chocs thermiques trop brutaux. La pièce se stabilise doucement.
Le résultat est une protection prête à l’emploi. La pièce sort sèche et manipulable immédiatement.
Performance anticorrosion et géométries complexes
Une fois la pièce cuite, on constate alors pourquoi cette méthode surclasse les autres sur le terrain de la protection.
Protection intégrale des corps creux
L’électricité va là où l’œil ne voit rien. Le courant force les particules de peinture dans chaque recoin interne. Les zones invisibles reçoivent ainsi une protection totale.
C’est l’atout majeur pour les châssis automobiles. La corrosion ne peut pas s’installer à l’intérieur des structures. Le métal reste sain pour longtemps malgré les agressions extérieures.
La pulvérisation classique crée souvent des zones d’ombre. Ici, le liquide chargé électriquement comble chaque faille. Aucune bulle d’air ne bloque le dépôt de la résine époxy.
Maîtrise des épaisseurs fines et filetages
L’épaisseur est si fine qu’elle ne gêne jamais l’assemblage. Les montages mécaniques conservent leur précision d’origine. C’est un gain de temps précieux pour la production industrielle.
Les filetages ne sont pas bouchés par un excès de matière. Les vis et écrous s’insèrent parfaitement sans résistance. Le montage se fait sans aucun taraudage supplémentaire après traitement.
On oscille souvent entre 15 et 35 microns d’épaisseur. Ce film mince suffit pourtant à offrir une barrière chimique redoutable.
| Caractéristique | Cataphorèse | Peinture Poudre |
|---|---|---|
| Épaisseur moyenne | 15 à 35 microns | 50 à 300 microns |
| Protection corps creux | Oui | Non |
| Respect des filetages | Excellente | Moyenne |
| Résistance UV | Moyenne | Excellente |
Uniformité sur les arêtes et recoins
La peinture ne fuit pas les angles vifs durant la cuisson. Le revêtement reste stable et ne se rétracte pas. La protection demeure constante.
L’attraction électrique compense les effets de bord habituels rencontrés en peinture liquide. Le film ne s’affine pas sur les arêtes tranchantes. La rouille n’a aucune porte d’entrée.
Le rendu est lisse, sans coulures ni grains disgracieux. L’aspect final est parfaitement homogène sur toute la surface de la pièce.
C’est un fini industriel propre et professionnel. Ce résultat valorise immédiatement la qualité perçue de vos composants métalliques.
Rigueur de la maintenance des bains industriels
Pour garantir de tels résultats, l’industriel doit pourtant surveiller son bain comme du lait sur le feu.
Paramètres critiques de pH et conductivité
Le pH influence directement la solubilité des résines. S’il dérive trop, la peinture peut décanter ou mal s’électrocuter. Maintenir cette stabilité chimique reste une priorité absolue pour l’atelier.
La conductivité détermine la capacité du bain à transporter le courant. Elle est surveillée de près car un mauvais dosage fausse l’épaisseur déposée. C’est le garant d’une application homogène.
L’ajustement des composants est permanent. On ajoute régulièrement des solvants ou des pâtes pigmentaires pour compenser l’usure.
Le suivi quotidien est indispensable. Des analyses rigoureuses en laboratoire valident la conformité de la solution chimique.
Filtration et gestion de la température
L’élimination des impuretés est un combat constant. Des membranes spécifiques filtrent les ions polluants en continu. Cela garde le bain parfaitement opérationnel et pur.
La maîtrise thermique est une nécessité absolue. Le bain doit rester stable, aux alentours de 32 degrés environ. Une surchauffe dégraderait prématurément la résine époxy.
Il faut impérativement prévenir la sédimentation. Des agitateurs tournent sans cesse pour empêcher les pigments de tomber au fond.
Les échangeurs thermiques jouent un rôle clé. Ils maintiennent la température cible sans jamais faillir durant l’électrodéposition.
Validation par tests de brouillard salin
Les tests de corrosion valident la performance réelle. On place les pièces dans une enceinte saturée de sel. Cela simule des années de vieillissement accéléré.
L’adhérence est vérifiée par des critères stricts. Le test du quadrillage confirme que rien ne se décolle du métal. C’est une preuve de qualité indiscutable.
Les protocoles de polymérisation sont scrutés. On vérifie que la cuisson à 180°C a bien transformé la résine en couche protectrice.
La traçabilité assure la sécurité du client. Chaque lot est validé par ces contrôles avant l’expédition finale.
Synergie avec les finitions et limites techniques
Si la cataphorèse est une base incroyable, elle n’est pas toujours suffisante selon l’usage final de l’objet.
Cataphorèse versus thermolaquage classique
La cataphorèse surpasse le thermolaquage pour les pièces creuses. L’immersion totale garantit une couverture interne parfaite. La poudre, elle, peine à pénétrer dans les recoins profonds.
Installer une ligne de bains exige un investissement massif. Pourtant, la productivité est imbattable pour les grandes séries. Les volumes traités compensent largement les coûts fixes initiaux.
Ces méthodes travaillent souvent main dans la main. La cataphorèse agit alors comme un primaire anticorrosion ultra-performant. Elle prépare idéalement la surface pour la suite.
Le choix dépend réellement de la complexité de l’objet. Pour une géométrie simple, la poudre suffit. Pour l’automobile, l’E-coat est indispensable.
Recouvrement par peinture poudre ou liquide
La couche époxy déposée par électrolyse offre une accroche exceptionnelle. C’est un support poreux et stable. Les finitions ultérieures s’y fixent sans aucun risque de décollement.
Le système bi-couche marie protection chimique et esthétique sur mesure. On obtient ainsi un bouclier quasi indestructible contre les agressions. C’est d’ailleurs le standard absolu dans le machinisme agricole moderne.
La préparation avant la laque est simplifiée. Un dépoussiérage rapide suffit généralement. L’adhérence est déjà optimale après la cuisson.
Oubliez la corvée du ponçage fastidieux. La surface sort du four prête à peindre. Le gain de temps est considérable.
Sensibilité aux UV et solutions de protection
Les résines époxy supportent mal une exposition prolongée au soleil. Elles finissent par fariner et perdre leur éclat. Sans protection, le film protecteur finit par se dégrader.
L’application d’un vernis polyuréthane ou d’une peinture poudre bloque les rayons. Cette barrière préserve l’intégrité de la couche primaire. La durabilité est ainsi démultipliée en extérieur.
Pour des composants cachés sous un châssis, la cataphorèse se suffit à elle-même. L’absence de lumière directe rend la finition superflue. C’est une économie intelligente.
Voici les risques principaux d’une exposition directe sans finition adaptée :
- Farinage en extérieur
- Perte de brillance
- Fragilisation du film
- Besoin de sur-peinture
Optimisation de la conception pour le traitement
Pour finir, n’oubliez pas que le succès commence sur la table à dessin de l’ingénieur.
Aménagements pour le passage des fluides
Anticipez le placement des évents stratégiques. L’air doit impérativement sortir pour laisser entrer la peinture. Des trous bien positionnés évitent la formation de bulles d’air isolantes.
Les poches d’air bloquent l’électrodéposition. Une zone non mouillée par le bain rouillera très vite. Votre conception doit absolument favoriser une circulation fluide du liquide.
Pensez aussi au rackage incliné. L’orientation de la pièce facilite la vidange naturelle. Cela évite la stagnation des résidus.
La coopération est la clé. Concepteurs et applicateurs doivent se parler tôt. C’est le meilleur moyen d’éviter les retouches coûteuses.
Pré-traitements par grenaillage ou sablage
L’état initial de l’acier impacte le résultat. Une surface rugueuse améliore parfois l’adhérence globale. Le grenaillage élimine efficacement la calamine tenace.
Privilégiez la méthode mécanique sur les métaux oxydés. La chimie seule peine parfois sur la rouille profonde. Une action physique devient alors indispensable.
Le sablage permet d’éliminer les scories de soudure. Cette étape garantit un aspect final parfaitement lisse. C’est un gage de qualité visuelle.
Certes, cela engendre un coût additionnel. C’est une étape supplémentaire dans le processus. Pourtant, l’investissement s’avère souvent très rentable.
Normes de qualité et traçabilité des lots
Les certifications ISO encadrent strictement la production. Elles garantissent des processus stables et documentés. C’est un point rassurant pour les donneurs d’ordres industriels.
Le suivi par lot est une réalité technique. Chaque pièce est reliée à ses paramètres de bain précis. On retrouve tout l’historique en cas de souci.
L’archivage des données assure une sécurité long terme. Les courbes de cuisson sont conservées plusieurs années. La rigueur est ici la norme absolue.
Voici les éléments clés enregistrés pour chaque production :
- Numéro de lot unique
- Courbe de température
- Analyse du bain
- Test d’adhérence
Ce procédé d’électrodéposition garantit une protection anticorrosion intégrale, une épaisseur millimétrée et une couverture parfaite des corps creux. Adoptez dès maintenant la peinture cataphorèse pour blinder vos structures métalliques contre l’usure du temps. Assurez la longévité de vos productions grâce à cette armure industrielle invisible et infaillible.